 當前位置:
自動送料拉釘槍一分鐘能打多少釘?節拍與班產實測方法-比速迪
發佈時間:2025-10-15 19:28:58 瀏覽次數:814次 作者:admin
「自動送料拉釘槍一分鐘能打多少釘」是高頻問題。比速迪常見槍型標準工況約80次/分鐘(約0.7–0.8秒/粒),但這是連續動作的參考值,落到具體工件還要扣除取放、翻轉與換型時間。本文講清楚實際班產怎麼算。
一、標稱節拍與實際班產
| 口徑 | 數值(參考) | 說明 |
|---|---|---|
| 單次拉釘節拍 | 約0.7–0.8秒/粒(約80次/分) | 標準釘、標準送料距離下 |
| 每小時理論點數 | 約4800點 | 不含上下料與變位 |
| 實際有效產出 | 以現場實測為準 | 含取放、翻轉、換型時間 |
| 一出二雙槍 | 兩槍並行、產能近翻倍 | 適合點位密集的標準殼體 |
二、影響速度的四個因素
鉚釘規格。釘越長、帽徑越大,整列與送料越慢;不鏽鋼與結構型釘拉鉚行程更大,單粒時間增加。
送料管路。主機與槍的距離、料管長度與彎曲程度影響送釘,佈局時儘量縮短管路、減少急彎。
槍具形態。手持槍節拍受操作者移動速度影響;固定/夾具定位一致性最高;雙槍適合兩列點位同時作業;機器人槍軸節拍穩定可無人化。
送料穩定性。卡釘、漏釘會造成停機返工,實際效率取決於「穩定速度」而非峰值速度,比速迪連續測試30000次不卡殼。
三、現場怎麼實測
| 步驟 | 做法 | 得到的數據 |
|---|---|---|
| 完整工件計時 | 取10–20個同型工件,從拿件到放件計時 | 單件實際工時 |
| 記錄點位數 | 清點每件釘數 | 有效節拍=點數÷工時 |
| 統計卡釘 | 記錄整批卡釘、漏釘次數 | 穩定率與損失工時 |
| 換型計時 | 記錄換釘型換槍嘴時間 | 多品種換線損失 |
四、和人工比快多少
手工拉釘要取釘、穿釘、對位再拉鉚,單粒耗時數秒且不穩定;自動送料槍直接把釘送到槍嘴,師傅只需對位扣扳機,一組工位約頂3名拉釘工,整體效率最多提升約3倍,更重要的是節拍穩定、不依賴熟練工。
現場圖解
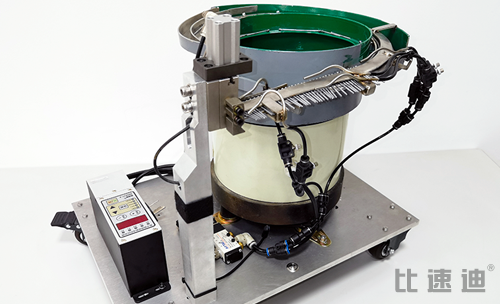
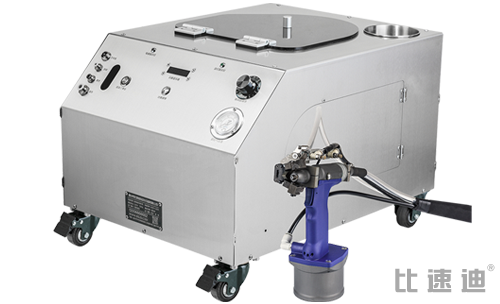
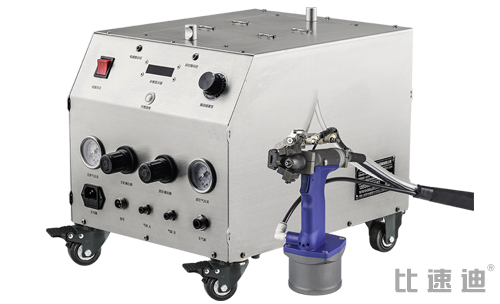
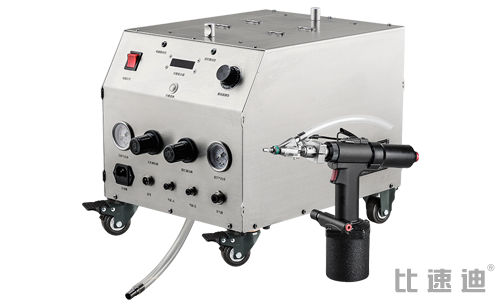
圖:比速迪拉釘槍拉帽槍現場圖
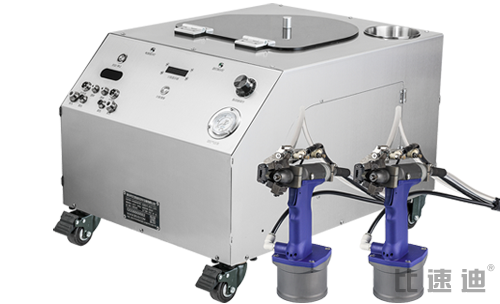
圖:比速迪拉釘槍拉帽槍現場圖
常見問題
Q1:為什麼廠家標的速度差不多,實際差很多?
標稱值多是單次循環理想值,實際差距主要在送料穩定性(卡釘停機)、換型時間和人機配合,按完整工件計時比單粒速度更能說明問題。
Q2:怎麼算需要幾支槍?
用「日產量×單件點數÷每槍有效日點數」初估,再考慮峰谷與備機,試槍實測後由工程師幫你核。
Q3:雙槍一定比單槍快一倍嗎?
兩槍並行產能接近翻倍,但還受取放與擺件速度限制,點位密集、兩人能並排的工位收益最大。
台灣客戶:發規格,現場計時測班產
可帶機到廠用真實工件現場計時,給出單粒節拍、單件工時與穩定率數據。
 上一篇