 當前位置:
鋁擠型機箱與伺服器機櫃現場:自動送料拉釘槍怎樣解決送釘慢-比速迪
發佈時間:2026-08-08 20:33:51 瀏覽次數:311次 作者:admin
一家做鋁擠型機箱與伺服器機櫃的工廠,原來靠師傅手工取釘拉釘,點位密、外觀面又嬌貴,不僅慢,還時不時漏打、壓痕。換上自動送料拉釘槍後,現場最直觀的變化就是「手不用再去拿釘」。
一、原來的瓶頸
| 問題 | 現場表現 |
|---|---|
| 送釘慢 | 手取釘、穿釘、對位佔掉一大半時間 |
| 漏打 | 一台機箱數十點,漏了很難查 |
| 壓痕 | 噴塗/陽極面被槍嘴壓傷 |
| 靠熟練工 | 旺季臨時工上不了手 |
二、換槍後的做法
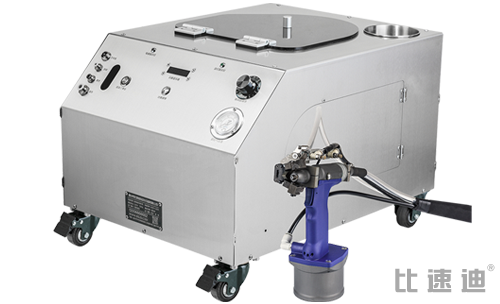
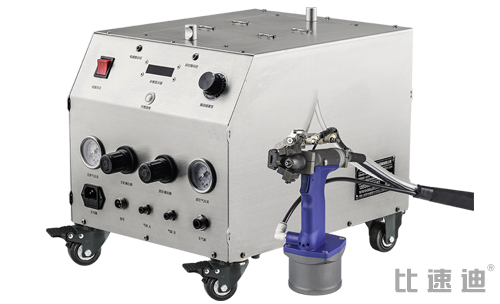
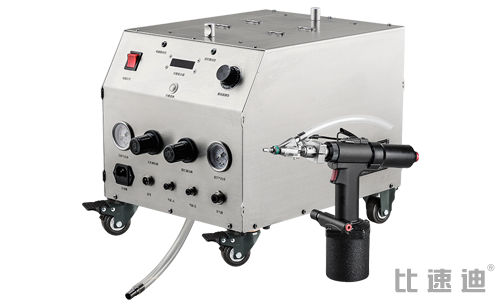
配防劃傷小槍頭對準密集小孔,自動送釘讓師傅只對準扣扳機;開數位計數,每片機殼釘數可核對,少打立刻發現;鋁擠型槽口用對應鋁件槍嘴,送釘順暢。
三、現場變化
整批連打時送釘連續、卡釘明顯減少,密集點位漏打歸零,噴塗面壓痕客訴下降;新手半天就能上線,旺季不再被熟練工綁住。具體節拍與配置以真實機殼試槍數據為準。
四、可複製的經驗
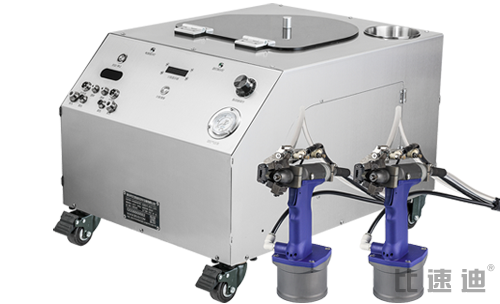
機箱機殼行業換槍的關鍵詞是「防劃傷、小槍頭、計數」;建議帶烤漆後樣件與最小釘到廠試槍,當場驗證壓痕、卡釘與漏打,再決定單槍或雙槍。
常見問題
Q1:小到Ø2.4的釘能自動送嗎?
配專用小釘流道與小槍頭可穩定送釘,建議寄最小釘到廠連打驗證。
Q2:計數真能防漏打嗎?
每件應打幾顆先設定,計數可核對,雙槍還能各自獨立計數,漏打一眼看出。
Q3:換型頻繁會不會很麻煩?
快換槍嘴、雙槍獨立控制,配合鋁件專用流道,切換機型很快。
機箱機殼換槍?寄樣件試槍
寄機殼樣件與最小釘,廠家現場測防劃傷、卡釘與漏打。
 上一篇